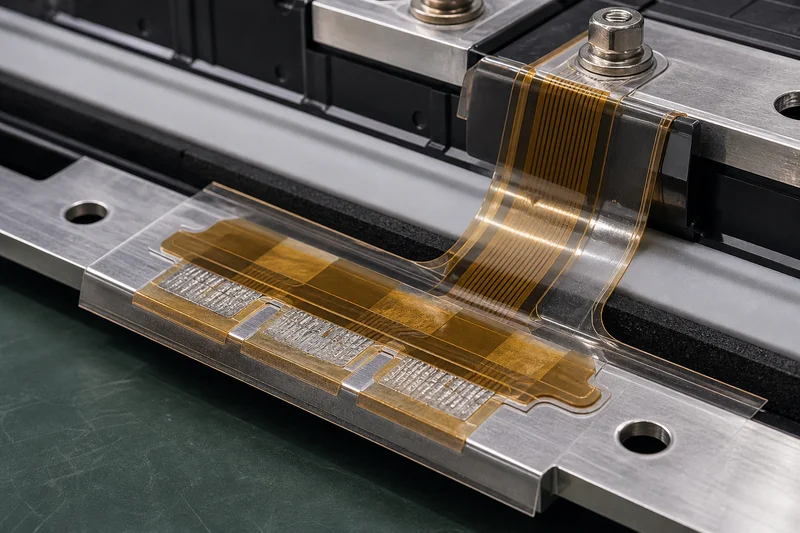
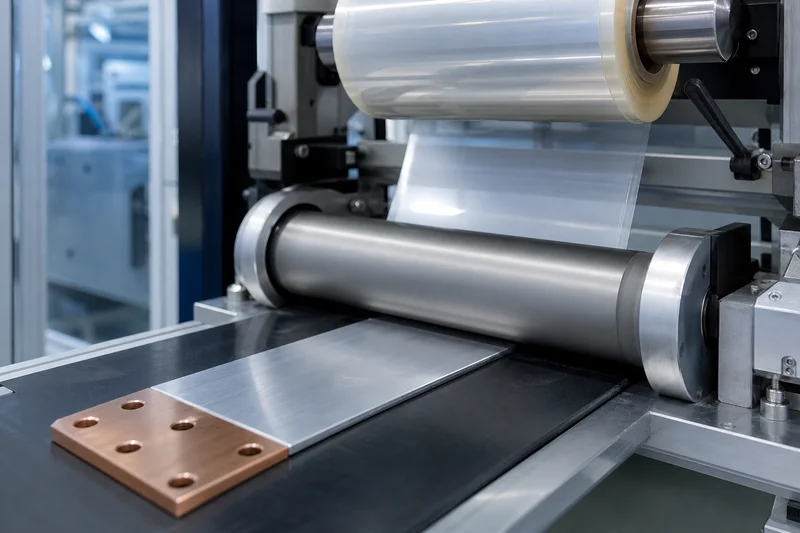
电池包从模组时代走向CTP、CTC,CCS集成母排把采样线束、柔性电路板、铝排与支架压成一体,绝缘膜随之从"辅料"变成"结构件的一部分"。过去一张蓝色PET膜只要贴得住、撕得掉就能用;现在它要在热压复合中不收缩、在电解液浸泡后不脱层、在耐压测试中不击穿,还要兼顾薄型化与阻燃。耐高温PET胶带在CCS中的选型,本质上是对四道工序的分别适配。
一、行业资讯:集成化把绝缘膜推到结构件位置
集成母排的普及,是电池包结构简化最直接的结果。传统方案中,采样线束、塑料支架、铝排各自独立,靠卡扣和螺钉固定;集成方案把采样电路直接做在柔性板上,再与铝排热压复合成一个零件。零件数量减少,装配工序压缩,但每一种材料的职能被放大——绝缘膜一旦失效,影响的不再是一个局部,而是整块母排的绝缘等级。
由此带来三个可以观察到的趋势。其一是薄型化。母排堆叠空间被电芯和冷却板挤压,绝缘层从100微米向50微米、25微米推进,薄膜的耐压余量和抗穿刺能力必须靠材料本身的致密性来保证,而不能靠厚度堆叠。
其二是耐压等级上移。800V高压平台与快充车型对母排对壳、母排对母排的绝缘距离提出更严要求,模组入箱前的耐压测试电压相应提高,绝缘膜不仅要"绝缘",还要在潮湿、高温、盐雾等组合条件下保持绝缘。
其三是介质兼容性被单独提出来。电解液、结构胶、导热灌封胶都会与胶带长期接触,胶层溶胀、基材水解、增粘剂析出,都会在几个月后表现为起翘或脱层。采购端因此开始要求供应商提供耐电解液浸泡后的剥离力保持率,而不只是初始剥离力。
二、技术科普:PET的能力边界与三条失效路径
聚对苯二甲酸乙二醇酯是半结晶性聚酯,玻璃化转变温度约78℃,熔点约255℃。这个结构决定了它的能力边界:室温至120℃区间尺寸稳定、绝缘优良、机械强度高;超过150℃开始明显收缩,接近200℃时结晶熔融、薄膜发软,再高就失去支撑能力。因此PET适合"长期中低温加短时中温"的工况,不适合反复承受回流焊级别的峰值温度。
胶层是第二个变量。丙烯酸酯胶初粘高、成本低、贴合随形好,长期耐温一般在120℃至150℃,但在电解液中容易溶胀,剥离力衰减较快;有机硅胶耐温更高、耐化学性更好、可洁净剥离,代价是初粘偏低、成本偏高。绿硅胶带介于两者之间,胶层偏软、浸润性好,常用于需要封边的部位。
耐电解液是CCS特有的考题。锂离子电池常用的电解液以六氟磷酸锂为锂盐、碳酸酯类为溶剂,对多数高分子材料都有溶胀作用。PET本身耐溶剂性尚可,但在高温高湿环境下会发生水解,分子链断裂表现为薄膜发脆、边缘开裂;胶层则可能出现增粘树脂析出,在电解液里形成悬浮物。这些变化在初始检测中看不出来,只有做浸泡加剥离力复测才能发现。
失效路径可以归为三类。第一类是热压后的收缩起翘:热压头局部温度高、压力集中,薄膜在数秒内受热收缩,冷却后边缘卷起,形成爬电通道。第二类是浸泡后的脱层:胶层溶胀导致界面强度下降,起翘从边缘向中心扩展。第三类是注胶后的析出污染:胶带撕除后残留的低分子物与灌封胶不相容,形成白斑或气泡,影响导热与绝缘。三条路径对应的控制点分别是热收缩率、耐电解液剥离力保持率与残胶洁净度。
三、应用场景:四道工序的不同要求
工序一:柔性板与铝排的热压复合。这是CCS制造的核心工序,热压温度通常在180℃至200℃,单点压合时间十到二十秒。此处绝缘膜既要承受热压头的瞬时高温,又要在冷却后保持平整,不能出现波纹和翘边。选型上应优先低热收缩、厚度均匀的PET基材,必要时在热压区局部改用聚酰亚胺薄膜过渡,用局部成本换整体良率。热压参数上,压力应分区施加,避免边缘过压导致胶层溢出。
工序二:母排折弯与冲压后的绝缘包覆。铝排折弯半径小,包覆膜需要跟着金属一起变形而不开裂。该工序对胶带的伸长率和抗撕裂性要求高,丙烯酸胶的高初粘在这里有优势,贴合后不易回弹。需要注意的是,折弯前的贴合张力要控制,张力过大时薄膜在折弯外侧被拉伸减薄,耐压余量随之下降。
工序三:模组入箱前的耐压测试端子遮蔽。测试时端子上方需要临时遮蔽,防止探针打火和异物落入。该工序温度不高,但对洁净剥离要求严格:撕除后不能有胶转移,否则会影响后续激光焊接。宜选用低粘或可移型胶层,贴合时间不宜过长,测试完成后尽快撕除。
工序四:电池包注胶与灌封前的接插件遮蔽。灌封胶固化过程伴随放热,局部温度可达80℃以上,胶液还可能渗入缝隙。此处要求胶带耐化学、边缘密封好,撕除后不留残胶。实践中常用绿硅胶带做封边,用PET胶带做大面积遮蔽,两种材料配合使用。
四、参数对比:CCS常用绝缘胶带的选型维度
| 类型 | 常见厚度 | 长期耐温 | 耐电解液 | 剥离力特征 | CCS适配工序 |
|---|---|---|---|---|---|
| 耐高温PET胶带(丙烯酸胶) | 25至100微米 | 约120℃ | 一般,需复测 | 初粘高,随形好 | 折弯包覆、端子遮蔽 |
| PET胶带(硅胶系) | 25至75微米 | 约150℃ | 较好 | 偏低,洁净剥离 | 热压复合、注胶遮蔽 |
| 绿硅胶带 | 50至150微米 | 约150℃至180℃ | 较好 | 软,封边贴合 | 封边、灌封遮蔽 |
| 聚酰亚胺胶带 | 12.5至50微米 | 约260℃ | 好 | 中等,尺寸稳定 | 热压区局部过渡、高温工位 |
厚度与耐压并非简单的线性关系。25微米PET的击穿场强足以覆盖母排对壳的绝缘需求,但边缘毛刺、气泡和折弯减薄才是实际薄弱点,控制这些缺陷比单纯加厚更有效。
五、选型与来料控制:三项复测不能省
第一项是热收缩复测。按实际热压温度和时间做小样压合,冷却后测量边缘翘曲量,翘曲超过0.5毫米的批次不宜上线。第二项是耐电解液复测,将样件浸泡在对应电解液体系中,按约定温度和时间取出,测剥离力保持率并观察是否起泡、发白。第三项是洁净度复测,撕除后用异丙醇擦拭,在侧光下检查胶痕,必要时做红外光谱确认无硅转移。
分切质量同样影响良率。CCS母排宽度公差紧,分切毛刺会在热压后形成应力集中点,成为击穿的起点;模切件的对位精度则直接决定装配节拍。这些属于加工能力范畴,选供应商时应与材料参数一并考察。
结语
CCS集成母排把绝缘膜从配角推到台前。耐高温PET胶带能否胜任,取决于三件事:热压条件下是否收缩可控,电解液环境中是否脱层,撕除之后是否干净。把这三件事拆成热收缩率、剥离力保持率和残胶洁净度三个可测指标,再按热压、折弯、耐压测试、注胶四道工序分别选型,才能避免"参数达标、产线不认"的尴尬。材料没有绝对的好坏,只有与工序是否匹配。
江苏钟荣易氏新材料有限公司位于江苏东台电子机械产业园锦丰路9号厂房,具备涂布、分切与模切能力,通过CTI、ROHS认证,可提供耐高温PET胶带、聚酰亚胺胶带、绿硅胶带等产品及定制分切服务。