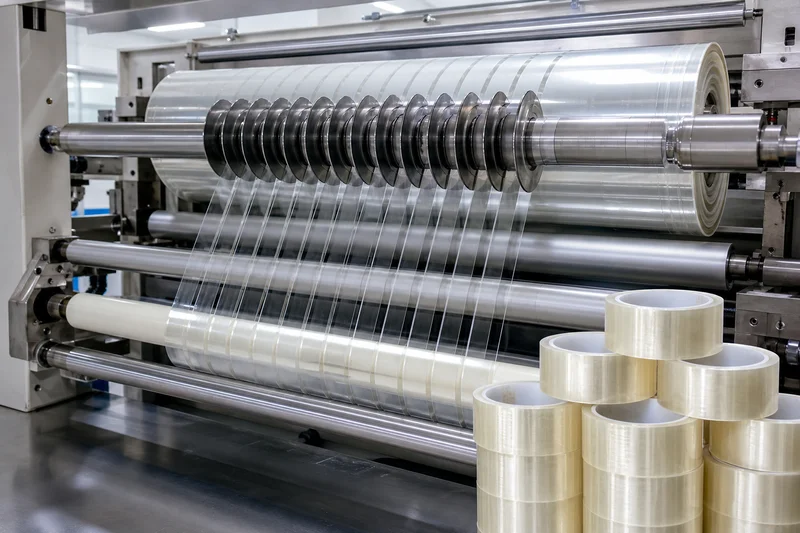
在电子辅料的实际使用中,胶带很少以整卷的形态出现在产线上。它更常见的形态是一段固定宽度、固定长度的模切件,被自动化设备吸附、定位、贴附在某个特定位置。从整卷到单件,中间隔着分切与模切两道工序,而这两道工序的精度,往往决定了后续装配是顺畅还是反复返工。本文以工业胶带体系中的PET胶纸与PI胶纸为对象,拆解分切张力、刃口状态、离型力、刀模间隙与排废设计这几个常被忽略的工程细节。
一、行业资讯:辅料从"按卷领用"转向"按件上线"
过去车间里对待遮蔽胶带的方式很朴素:整卷领用,工人按目测宽度手工裁剪。这种方式在间距宽、遮蔽面积大的年代是经济的。随着连接器间距缩小、结构件形状复杂化、贴附工序被自动化设备接管,手工裁剪的两个问题暴露出来:宽度不一致导致遮蔽边界不稳定,裁剪毛边成为渗液渗漆的起点。模切件于是取代手工裁剪,成为电子组装与表面处理产线上的标准件。
这一变化把供应链的重心向前推移。整机厂不再只考核胶带的耐温与粘性,而是考核模切件的宽度公差、端面质量、桥位设计与排废方式;模切厂则把压力传给上游的分切环节,因为模切精度首先受制于来料卷材的边缘质量与解卷稳定性。具备涂布、分切、模切一体化能力的厂家,能够把基材、胶层与刀模参数放在一起调,交期与规格颗粒度上的优势比较明显,这也是近两年辅料供应格局的一个可见变化。
另一个变化是名称的混乱带来的沟通成本。PET胶带、PET胶纸、聚酯胶带在多数场合指同一类以聚酯薄膜为基材的产品,PI胶带、聚酰亚胺胶带、Kapton胶带也常被交替使用;而"胶纸"这个词在模切与手工贴附场景中更常用,"胶带"在卷材采购中更常用。采购文件里若只写俗称而不写基材、总厚度、胶系与宽度公差,打样阶段很容易出现反复。把规格写成可检验的条目,比反复解释名词更省时间。
二、技术科普:分切与模切的五个控制点
第一,张力与卷径的匹配。分切收卷时,张力必须随卷径增大而递减,也就是常说的锥度张力。张力恒定的结果是外层越卷越紧,胶层在压力下发生冷流,解卷力随之上升,严重时边缘溢胶、端面粘连。张力过小则卷材松软,运输中错层,模切放卷时出现横向跑偏。薄型PET胶纸对张力更敏感,因为基材刚度低,同样的张力造成的延伸率更大。
第二,刃口状态与分切方式。薄膜类材料多采用圆刀剪切,刃口磨损后不是切不断,而是切不齐:边缘出现细微毛边与翻边,肉眼在整卷上不易发现,展开贴在平面上就形成一条翘起的微边。这条微边在喷涂与电镀工序中就是渗液的入口,在贴合工序中则是气泡的起点。分切后应抽检端面,用放大镜看边缘是否平直,而不是只看宽度是否达标。
第三,离型力与解卷稳定性。离型力由离型纸克重、硅油涂布量与固化程度共同决定。离型力偏大时,放卷需要更大的拉力,薄型基材被拉伸后模切尺寸产生漂移,冲出的零件长度方向偏长、宽度方向偏窄;离型力偏小时,卷材在运输与放卷中容易起层、错位。模切排废依赖适中的离型力:太粘则废料带不走,太滑则成品在排废时被一并带走。
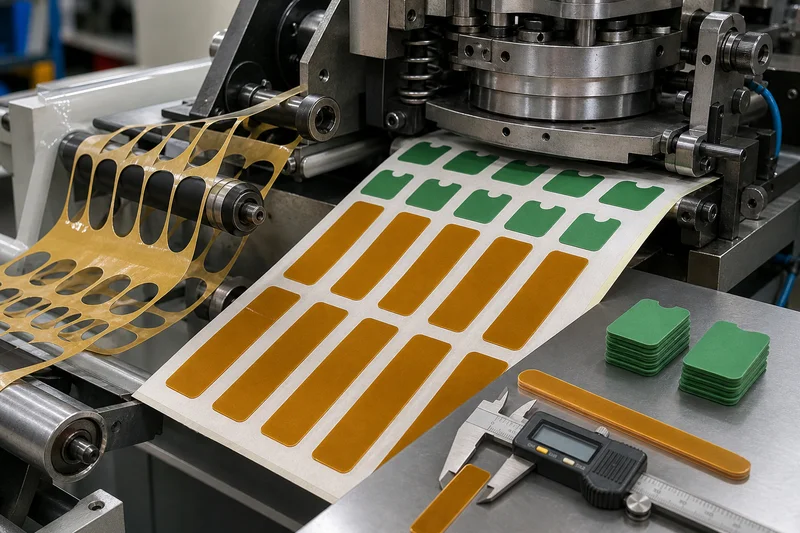
第四,刀模间隙与桥位设计。模切是半切还是全切,取决于成品是否需要保留离型纸。半切要求刀刃刚好切透胶层与基材而不伤离型纸,间隙按总厚度设定;间隙过小会爆边,间隙过大会出现拉丝不断。桥位是零件之间保留的连接料,桥位宽度决定了排废是否顺畅:桥位太窄,排废时零件被拉飞;桥位太宽,成品撕取困难,人工工位效率下降。异形件还要考虑刀模的尖角处理,尖角处应力集中,是毛刺与开裂的高发位置。
第五,环境与静电。PET与PI都是易起静电的材料,分切与模切过程中产生的静电会吸附空气中的粉尘,贴在胶面上形成颗粒,模切后成为气泡与贴合不良的来源。产线通常配置离子风棒与适当湿度控制;对光学件、显示模组用件,还需要在洁净环境中完成分切与模切。
常见胶纸在分切与模切中的适配差异
| 类型 | 基材与胶系 | 分切敏感点 | 模切敏感点 | 典型用途 |
|---|---|---|---|---|
| PET胶纸(普通聚酯) | 聚酯薄膜 + 丙烯酸胶 | 张力控制,薄型易拉伸 | 刀模间隙偏小易爆边 | 绝缘片、临时固定、包装 |
| 耐高温PET胶带 | 聚酯薄膜 + 有机硅胶 | 胶层较软,收卷易溢胶 | 排废时废料易回粘 | 中温遮蔽、线束固定 |
| PI胶纸(聚酰亚胺) | 聚酰亚胺薄膜 + 有机硅胶 | 基材刚性好,刃口要求高 | 尖角易开裂,需优化桥位 | 金手指遮蔽、补强、耐高温绝缘 |
| 绿硅胶带 | 聚酯薄膜 + 有机硅胶 | 宽度公差影响遮蔽边界 | 异形件桥位设计关键 | 喷涂、电镀、阳极氧化遮蔽 |
| 防静电PI胶带 | 聚酰亚胺薄膜 + 防静电层 | 表面层易被划伤 | 刀模刃口需锋利,避免压伤 | 板卡周边遮蔽与保护 |
表中的差异说明一件事:同一台模切机、同一套刀模,换一种基材就可能出问题。分切与模切的参数必须跟着材料走,不能把一套参数复制到所有产品上。这也是为什么小批量、多规格的订单更依赖有涂布能力的厂家配合调整,而不是在贸易环节反复换供应商试错。
三、应用场景:五类模切件的实际要求
场景一:连接器窄幅遮蔽件。细间距连接器的遮蔽件宽度常在几毫米量级,宽度公差直接决定遮蔽边界是否压到焊盘。这类件的关键不是粘性,而是分切端面的平直度:端面毛边会让贴附后边缘翘起,焊料沿缝隙爬入。选型上多用PET胶纸或耐高温PET胶带,模切后逐件核对宽度与端面,属于必要的首件确认内容。
场景二:电池模组绝缘片与补片。模组内部的绝缘片要求冲切后无毛刺、无金属屑,因为任何导电碎屑都可能成为内部短路的风险点。PI胶纸因耐温与介电性能被用于极耳周边与汇流排附近,PET胶带则用于外侧绝缘与固定。模切这类件时,刀模的清洁与产线的除尘同样重要,冲切产生的碎屑必须即时吸走。
场景三:3C外观件的异形遮蔽件。手机中框、摄像头装饰圈、笔记本外壳在阳极氧化、PVD或喷涂前,需要用异形遮蔽件保护导电面与装配面。采购文件里常写的喷涂遮蔽胶带与耐高温胶带,落到产线上其实就是一片片形状各异的模切件。这类件的形状不规则、曲面多,模切件的贴合度取决于桥位与撕取方式:撕取时变形,贴附就起皱。实践中的做法是把遮蔽件做成带手撕舌的结构,让操作者捏住舌部而不是胶面。
场景四:FPC补强与屏蔽罩贴合。柔性电路板的补强片常用PI胶纸,因为要过回流焊,胶层在高温下不能流淌。模切时要控制半切深度,切透补强材料但不能伤及离型纸,否则贴附时无法整片转移。屏蔽罩贴合用的导电胶模切件则对尺寸精度要求更高,偏差会直接影响接地效果。
场景五:显示与声学模组的遮光缓冲件。这类件多采用黑色PET或复合结构,模切精度影响装配后的缝隙与漏光。分切环节的粉尘控制在这里格外重要,一颗肉眼难辨的颗粒贴附后就可能顶起一片区域。
四、验收与使用:把要求写进图纸
模切件的验收清单通常包含五项:宽度与长度公差、端面毛边、解卷力与剥离力、残胶判定、尺寸稳定性。宽度用投影仪或影像测量,端面用放大镜抽检,剥离力按固定角度与速度测试,残胶采用目视加溶剂擦拭双重判定。尺寸稳定性容易被忽略:把模切件贴在代表性地面上,按实际工序温度走一遍,冷却后复测尺寸,就能看出基材热收缩带来的偏移量。
存储同样影响结果。胶纸应存放在阴凉干燥处,避免阳光直射与高温高湿,卷材立放而不是平放,防止长期受压导致胶层冷流。使用遵循先进先出,超过存放期的卷材在模切前应复测解卷力与初粘,因为胶层的老化往往先从边缘开始。把这些细节写进作业指导书,比事后追查批次更有效。
五、结语
PET胶纸与PI胶纸的差别,表面上在材料,实际使用中体现在分切与模切的每一个参数里。张力决定卷材是否平整,刃口决定边缘是否起翘,离型力决定放卷是否稳定,刀模间隙与桥位决定成品是否可用。把胶带当成一个需要加工的半成品来管理,而不是当成一卷可以随手裁的耗材,遮蔽与绝缘工序的稳定性才会有实质提升。
江苏钟荣易氏新材料有限公司位于江苏东台电子机械产业园锦丰路9号厂房,具备涂布、分切与模切能力,可根据遮蔽区域形状、贴附方式与工序温度提供PET胶纸、PI胶纸及异形模切件的规格匹配建议,产品通过CTI、ROHS相关认证,具体规格参数以出货批次文件为准。