"这款胶带能耐多少度?"是耐高温胶带采购中最常被问到的问题,也是最容易被误答的问题。同一个材料,供应商给出的数字可能是峰值耐温,客户理解的却是长期工作温度,中间的差距足以让一批工件在烘箱里报废。耐高温胶带真正需要回答的,不是耐温上限,而是在特定工序的温度—时间曲线上,基材、胶层与被贴表面三者是否还能保持稳定。本文以PI胶带与耐高温PET胶带为对象,拆解耐温边界的构成与失效机理,并给出按工序选型的判断路径。
一、行业资讯:无铅工艺与高能量密度电池把"耐温"变成复合指标
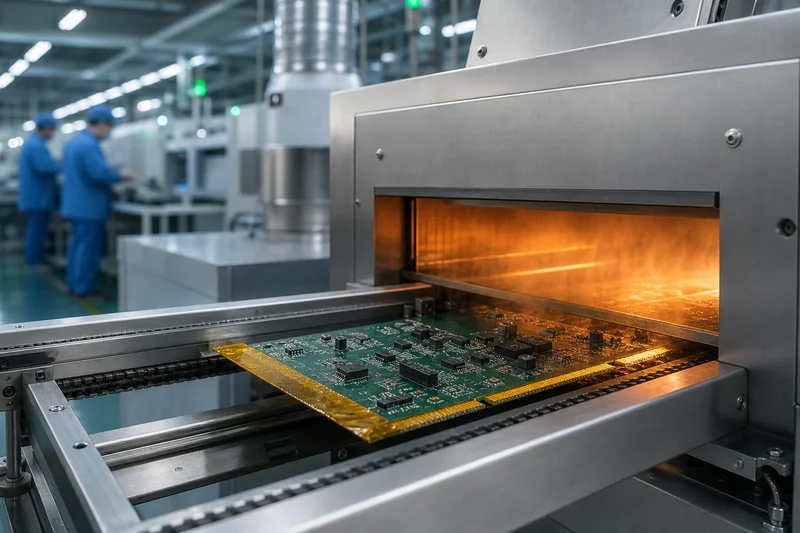
电子组装的无铅化已经把回流焊的温度窗口整体上移。无铅焊料的熔点高于有铅体系,回流曲线的峰值区通常落在二百四十摄氏度以上,且随着双面贴装、混装工艺的普及,一块板往往要经历多次回流。对遮蔽胶带而言,这意味着"多次短时峰值叠加",而不是一次性的高温暴露。每一次热循环都会在基材内部留下残余应力,累积到一定程度,边缘就开始翘。
电池与电机制造则带来另一种压力:长时间恒温。电芯烘烤除水、模组结构件固化、变压器与电机浸漆后的烘干,都是数小时级别的恒温过程,温度虽然低于回流峰值,但持续时间长得多。胶带在这类工序中面对的主要不是瞬间软化,而是胶层缓慢流动、增粘组分迁移、基材持续收缩。两类工况对材料的要求方向并不一致,这也是"同一款胶带在A厂好用、在B厂出问题"的常见原因。
下游客户开始要求供应商提供耐温曲线而非单一温度值,并把剥离力、残胶、热收缩纳入来料检验。辅料从按卷采购转向按工序参数采购,对具备涂布能力的厂家是机会。
二、技术科普:耐温边界的三个层次与失效机理
第一层是基材的热行为。PI胶带以聚酰亚胺薄膜为骨架,分子链刚性高、玻璃化转变温度远高于常规工程塑料,因此在高低温反复冲击下尺寸稳定性好,这是它能进入回流焊与金手指保护场景的根本原因。耐高温PET胶带则以聚酯薄膜为骨架,聚酯的玻璃化转变温度在八十摄氏度附近,超过一百五十摄氏度后结晶与收缩行为明显,尺寸稳定性快速下降。两者的差距不在"胶",而在"膜"。
第二层是胶层的交联与迁移。有机硅压敏胶在高温下依靠交联网络维持内聚力,交联密度足够时,胶层软化但不流淌,剥离时以界面破坏为主,残留少;交联密度不足或固化不充分时,胶层在压力与温度共同作用下渗入被贴表面的微观纹理,剥离后形成雾状硅残留。这类残留肉眼不易察觉,却会降低后续涂覆的附着力,在焊接场景中甚至影响可焊性。丙烯酸体系的失效路径不同,主要表现为高温氧化、黄变与内聚破坏,剥离时容易在被贴面留下胶丝。
第三层是界面与工艺的耦合。同一卷胶带,贴在光滑的阻焊层上与贴在粗糙的金属表面,耐温表现并不相同:粗糙表面的实际接触面积小,贴合时需要更大的压合力,若压合不足,高温下空气膨胀会把边缘顶起。遮蔽面积、压合压力、剥离角度与剥离温度等工艺变量,对结果的影响往往不亚于材料本身。把失效全部归因于胶带,是现场分析中很常见的误判。
PI胶带与耐高温PET胶带的边界对照
| 对比维度 | PI胶带(聚酰亚胺) | 耐高温PET胶带(硅胶型) | 普通PET胶带(丙烯酸型) |
|---|---|---|---|
| 基材骨架 | 聚酰亚胺薄膜 | 聚酯薄膜 | 聚酯薄膜 |
| 长期使用温度 | 约250℃级 | 约150℃级 | 约100℃级 |
| 短期峰值承受 | 约260—300℃级,可多次短时循环 | 约200℃级,适合单次短时 | 约130℃级,峰值余量小 |
| 高温热收缩倾向 | 低 | 中等,大面积遮蔽时明显 | 较高 |
| 高温剥离残胶 | 低,需关注硅转移 | 低至中等 | 较高,易留胶丝 |
| 典型厚度区间 | 较薄规格为主 | 中等厚度为主 | 中等厚度为主 |
| 相对成本 | 高 | 中 | 低 |
| 适配工序 | 回流焊遮蔽、金手指保护、锂电绝缘、线圈包扎 | 喷涂遮蔽、波峰焊辅助遮蔽、一般烘烤保护 | 常温固定、绝缘包扎、转运保护 |
表中温度为行业常见区间,用于判断材料体系的相对边界,实际规格应以批次检测报告为准。一个实用的判断方法是:把工序温度曲线画出来,看"超过一百五十摄氏度的累计时长"和"最高点持续时间"。前者决定是否需要PI骨架,后者决定胶层体系是否够用。若工序同时具备高温度与长时间,PI加有机硅胶几乎是唯一稳妥的组合;若只是单次短时高温,硅胶型PET胶带往往已经够用,且成本更优。
三、应用场景:三类工序的选型判断
场景一:无铅回流焊的板面遮蔽。这是PI胶带最典型的战场。板面进入回流炉后经历预热、恒温、回流、冷却四段,峰值区持续时间短但温度最高,双面板还要过两次。选型要点有三:基材要能承受多次热循环而不积累翘边,胶层要在峰值温度下不流淌,剥离要在冷却后进行以避免胶层内聚力不足。金手指、板边端子等需保留可焊性的区域是常见遮蔽对象,硅残留落到焊盘上会导致润湿不良。
场景二:锂电模组与极耳的绝缘保护。这一类工序的温度并不极端,电芯烘烤多在数十到一百摄氏度区间,但持续时间长,且对洁净度要求高。胶带在这里承担的是绝缘与固定双重角色,选型关注点从耐温峰值转向长期耐温、耐电解液与低析出。长时间恒温会加速胶层中低分子组分的迁移,若胶带边缘与电芯壳体接触,迁移物可能影响后续封装工序的外观与粘结。常见错误是选用胶层偏软的高耐温材料,夹持压力下出现溢胶。
场景三:变压器、电机与线圈的浸漆烘干。浸漆后的烘干通常是百余摄氏度、数小时,胶带需要在漆液浸润与热固化双重作用下保持遮蔽完整。漆液的溶剂会软化部分胶系,因此这一工序更看重耐溶剂性而非耐温上限。遮蔽点位多为引线根部、铁芯端面与安装孔,形状不规则,模切件的贴合度直接决定是否需要二次清理。剥离时若漆膜已完全固化,胶带与漆膜的结合力可能超过胶层内聚力,形成撕裂边缘,因此更推荐在烘干后趁工件尚有余温时剥离。
四、用一次烘箱试验把边界测出来
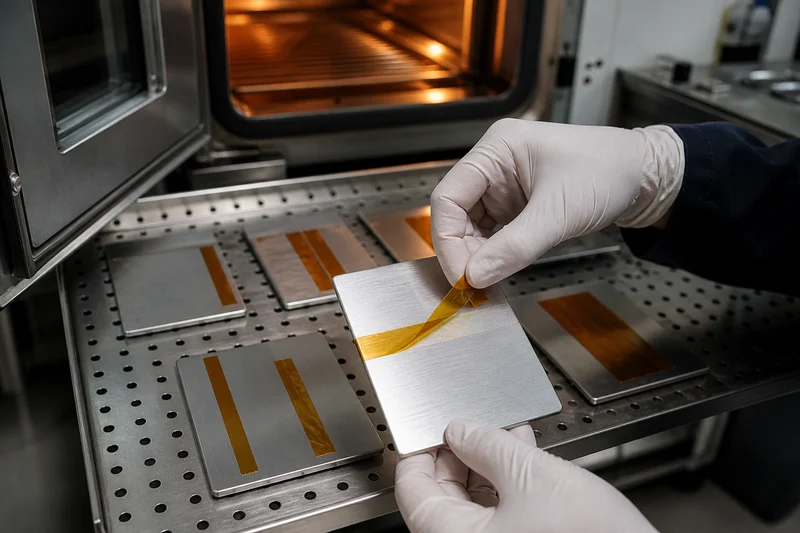
与其在供应商给出的数字之间反复比较,不如用一次简单的烘箱试验建立自己的判断依据。取同批次胶带贴在代表性基材上,按实际工序的温度曲线走一遍,冷却后观察三项指标:边缘是否翘起、剥离力是否明显上升、被贴面是否有雾状残留。剥离力可与未受热样品手感对比,残留可用无尘布蘸溶剂擦拭后观察。再记录受热前后标记点间距变化,即得该批次热收缩表现。这套方法不需要复杂设备,却能把"耐温多少度"这个模糊问题,转换成可比较的工序结论。
需要提醒的是,试验结论与粘贴工艺强相关。压合不足的样品在烘箱中必然翘边,这与材料无关;剥离角度过大也会人为放大残胶。建议固定压合压力、粘贴方向与剥离角度后再横向比较。江苏钟荣易氏新材料有限公司位于江苏东台电子机械产业园锦丰路9号厂房,具备涂布、分切与模切能力,可依据客户的工序温度曲线提供PI胶带与耐高温PET胶带的规格匹配建议,产品通过CTI、ROHS相关认证,具体参数以出货批次文件为准。
结语
耐高温胶带的选型,本质是把工序的温度—时间曲线翻译成材料参数的过程。PI胶带把耐温上限推得更高,耐高温PET胶带在中等温度区间提供了成本与性能的平衡点,而两者真正的差异,体现在基材热收缩与胶层迁移这两条失效路径上。把峰值温度、恒温时长、被贴表面、剥离时机这四个变量说清楚,再配合一次烘箱验证,选型就不再依赖经验与猜测。