在电子组装与表面处理车间里,绿色高温胶带几乎是辅料柜中消耗最快的一类材料。它不进入最终产品,却在波峰焊、三防漆喷涂、电镀挂具保护等工序中决定着良率与返工率。相比被反复讨论的PI胶带与PET胶带,绿硅胶带的材料逻辑、耐温边界与失效方式长期缺少系统梳理。本文从材料结构、耐温边界与典型工序三个层面,对这类遮蔽胶带做完整拆解。
一、行业资讯:遮蔽胶带正从"临时粘贴"走向工序级配套
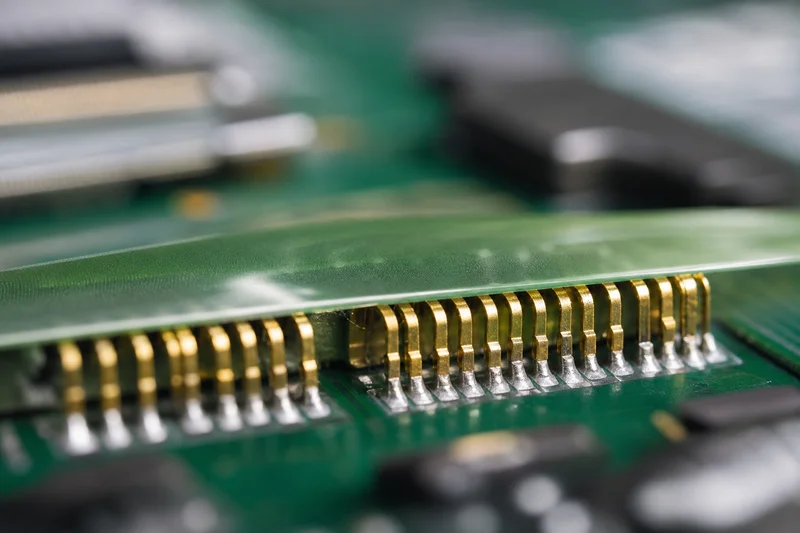
过去很长一段时间,遮蔽胶带在工厂里被当作通用耗材管理:按宽度采购、按卷领用、用完即弃。随着电子组装向高密度、细间距演进,情况发生了变化。连接器间距缩小、金手指与屏蔽罩距离拉近、板面器件高度差加大,遮蔽胶带的贴合精度直接影响后续工序能否一次做对。一卷胶带如果边缘翘起,焊料就会顺着缝隙爬进不该进入的区域;如果胶层在高温下过度流动,剥离时就会在阻焊层上留下难以清理的硅残留。
另一个变化来自表面处理环节。粉末喷涂、氟碳喷涂与阳极氧化对遮蔽件的形状适配要求越来越高,异形遮蔽件由模切替代手工裁剪成为趋势。模切件要求胶带冲切时不变形、不溢胶、排废顺畅,这对基材尺寸稳定性和常温初粘提出了不同于手工粘贴的要求。涂布环节的张力控制、分切环节的毛边控制、模切环节的刀模间隙配合,共同决定了同一卷材料在不同工序中的表现差异。相应地,整机厂开始把遮蔽辅料纳入工艺文件管理,明确基材材质、总厚度、耐温等级与残胶判定标准,而不是只写"绿色高温胶带"四个字。具备涂布、分切与模切一体化能力的厂家,在规格颗粒度与交期响应上更有优势。
二、技术科普:绿硅胶带的材料结构与耐温边界
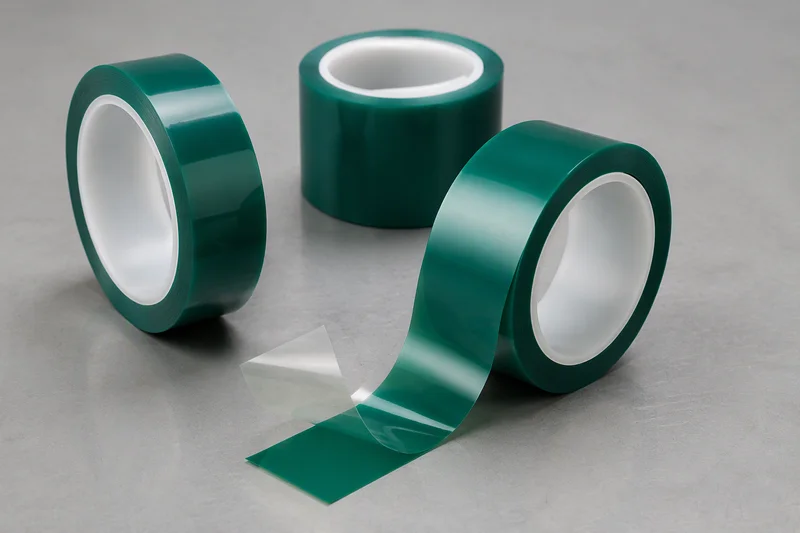
绿硅胶带在结构上并不复杂,通常由三层构成:聚酯薄膜基材、有机硅压敏胶层、背面的离型处理层。真正决定性能的是三者的匹配关系,而不是单一材料的牌号。基材提供机械强度与耐温骨架,胶层提供贴合与剥离性能,离型层决定解卷力与展开时的稳定性。
基材方面,聚酯薄膜拉伸强度高、厚度均匀性好、成本可控。它的局限在于受热后会发生收缩,收缩率与拉伸定型工艺、受热温度与时间强相关。薄膜在横向与纵向的收缩往往不同步,这解释了为什么有些胶带在烘箱中取出后边缘会呈波浪状翘曲——遮蔽面积越大,收缩累积越明显。
胶层方面,有机硅压敏胶耐温范围宽、对低表面能基材润湿性好、高温剥离后残留少,其性能由交联密度、硅树脂与生胶配比、锚固底涂共同决定。交联密度不足时,胶层在高温下流动性上升,容易渗入阻焊层的微观纹理,形成所谓的"硅转移";交联密度过高时初粘下降,贴合容易出现边缘不实,反而在喷涂工序中形成渗漆通道。胶层设计的本质是在初粘、持粘与高温剥离之间取平衡。
耐温边界需要分三个层次理解。短期峰值耐温指胶带在数十秒到数分钟内承受的最高温度,受基材软化与胶层流动限制;长期连续使用温度指数小时以上持续暴露而不明显衰减的温度,通常明显低于峰值;极限破坏温度指基材明显变形、胶层碳化或完全失去剥离能力的温度。工程选型中最常见的失误,是把峰值耐温直接当作工艺温度使用。另外,颜色本身不参与耐温,但参与管理:绿色与阻焊层、载具、防静电地垫形成明显色差,便于目视确认遮蔽是否完整、剥离后是否有残片遗留。
典型遮蔽类胶带参数对照
| 类型 | 基材 | 胶系 | 短期峰值耐温 | 长期使用温度 | 剥离残胶倾向 | 典型工序 |
|---|---|---|---|---|---|---|
| 绿硅胶带 | 聚酯薄膜 | 有机硅压敏胶 | 约200℃级 | 约150℃级 | 低,高温剥离后残留少 | 波峰焊遮蔽、喷涂遮蔽、电镀保护 |
| PI胶带(聚酰亚胺) | 聚酰亚胺薄膜 | 有机硅压敏胶 | 约260℃级及以上 | 约250℃级 | 低,但需控制硅转移 | 回流焊、金手指保护、锂电绝缘 |
| 蓝色PET/麦拉胶带 | 聚酯薄膜 | 丙烯酸或橡胶系 | 约130℃级 | 约100℃级 | 中等,长时间高温后易留胶 | 绝缘包扎、临时固定 |
| 美纹纸胶带 | 皱纹纸 | 橡胶或丙烯酸系 | 约100℃级 | 约80℃级 | 较高,易撕裂残留 | 常温喷涂、包装固定 |
表中数值为行业常见区间,用于横向比较材料体系的相对位置,具体规格应以实际批次检测数据为准。可以看到,绿硅胶带与PI胶带共享同一套有机硅胶体系,差别主要在基材骨架:聚酰亚胺薄膜把耐温上限又向上推了一档,而聚酯薄膜在成本与厚度均匀性上更有优势。这也解释了为什么在温度并不极端的工序中用PI胶带属于性能过剩,而在需要承受无铅回流峰值的场合,绿硅胶带则可能触及边界。
三、应用场景:三个工序里的实际约束
工序一:波峰焊与选择性焊的板面遮蔽。波峰焊的挑战不是单一高温,而是"预热—浸焊—冷却"的热冲击循环。板面在预热区缓慢升温,随后数秒内接触锡波,局部温度骤升,再快速冷却。胶带的主要风险是边缘翘起与胶层软化后渗锡。对策通常有三条:粘贴后用压辊沿边缘压实,避免手指按压造成胶层局部污染;选择略宽于遮蔽区域的规格,让胶带边缘落在无焊盘区域;控制单次遮蔽的连续面积,面积越大,基材热收缩累积造成的应力越集中。间距很小的连接器更适合模切成型的异形遮蔽件,冲切边缘整齐,贴合不易起褶皱通道。
工序二:三防漆与喷涂工序的遮蔽。漆雾是雾状颗粒,会沿着任何微小翘边渗入,因此这一工序的关键不是耐温而是贴合连续性。曲面、台阶、螺钉孔位是渗漏高发区,通常用窄幅胶带先沿轮廓走一圈,再用宽幅胶带覆盖中间区域,形成双层密封。剥离时机同样讲究:漆膜表干而未完全固化时剥离,边缘不易带起漆膜;完全固化后剥离,结合力可能超过胶层内聚力,出现锯齿状撕裂。
工序三:电镀、阳极氧化与挂具保护。这类工序的介质是酸碱性溶液与电场,胶带需要同时抵抗化学侵蚀与电流作用下的边缘渗透。挂具触点、螺纹孔、导电连接面是必须遮蔽的区域,一旦镀层沉积上去,后续要么返工退镀,要么影响导电性能。此处的选型重点是胶层耐化学性与贴合后的抗翘边能力,同时避免残胶污染槽液。挂具遮蔽件多做成标准化模切件并限定使用次数,胶层老化后剥离易断裂残留。
四、选型与使用的几个要点
第一,把耐温需求拆成峰值与时长两个维度描述,而不是只写一个温度数字。第二,明确剥离时机,热剥离与冷却剥离的剥离力差异明显,影响残胶判定。第三,关注宽度公差与分切毛边,毛边会形成微小翘起,是渗漆渗锡的起点。第四,胶带应避高温高湿与阳光直射,按批次先进先出。第五,残胶应采用目视与擦拭双重判定,仅凭目视易漏掉薄层硅残留。
把上述要求写进工艺文件并与供应商出货检验项目对齐,比反复更换品牌更能稳定良率。江苏钟荣易氏新材料有限公司位于江苏东台电子机械产业园锦丰路9号厂房,具备涂布、分切与模切能力,可根据遮蔽区域形状与工序温度提供规格适配及异形模切方案,产品通过CTI、ROHS相关认证,具体规格参数以出货批次文件为准。
结语
绿硅胶带的价值不在于"耐高温"三个字,而在于它把基材的尺寸稳定性、胶层的高温剥离性能与现场的目视管理需求结合在了一起。理解它的结构逻辑与耐温边界,把峰值温度、受热时长、剥离时机、遮蔽形状这些变量提前说清楚,遮蔽工序才能从依赖经验的手艺变成可复制的工艺参数。辅料选型的精细化程度,往往就是良率差距的来源之一。