在动力电池车间,胶带常被当成耗材:一卷几十元,贴在卷芯收尾、极耳根部、模组侧板与汇流排之间。但当电芯能量密度上探、集成方案从CTP走向CTC/CTB之后,这层聚酯薄膜同时承担起绝缘、固定与工艺保护三重角色。一次电解液浸泡后的翘边,可能让整颗电芯在自放电分选时被判异常;一处0.1mm的分切毛刺,可能在模组挤压装配后变成耐压测试的击穿点。PET胶带在锂电制造中的定位,正从"贴得住"转向"测得准"。
一、行业资讯:工艺收紧,辅材的评价方式变了
近两年的变化集中在三条主线上。电芯端,极片压实更紧、隔膜更薄、极耳与转接片从超声焊向激光焊扩展;集成端,CTP、CTC把模组结构件与底盘合并,绝缘件要在更小空间里承受更高电压平台;质量端,外观与绝缘检测从抽检走向全检,来料检验条目明显变长。
传导到采购上,最直观的是问法变了。过去只问宽度、厚度、单价,现在会追加:耐电解液浸泡后剥离力还剩多少?卤素含量多少?击穿电压的测试方法是什么?分切毛刺高度控制在多少?胶带已从通用辅材变成工艺参数的一部分。
另两个变化同样明显:一是无卤化,含卤阻燃体系燃烧释放的酸性气体对包内金属件与连接器不友好,无卤体系在高端项目上占比上升;二是国产化,国内涂布企业在基材选型、胶层配方与分切精度上追赶很快,窄幅分切与模切打样更灵活。
常见误区是把"耐高温"当作唯一指标。电芯内部的挑战并非持续高温,而是电解液、温度循环、机械应力与洁净度要求的叠加——这也是150℃级的PET胶带在此比260℃的PI胶带更常用的原因。
二、技术科普:PET胶带在电芯里的真实工作环境
材料结构决定下限。PET薄膜经双向拉伸后分子链沿平面取向,具备三项优势:抗张强度高、尺寸稳定、绝缘性优良。胶层多为丙烯酸酯类压敏胶,少数高温工序用硅酮胶。PET胶带的上限往往不取决于基材,而取决于胶层与基材的锚固质量——锚固不足时,胶层受热后会整体滑移。
耐温边界要分三层看。长期使用温度通常落在130℃至150℃;短时可承受更高,但伴随热收缩。锂电主工艺温度其实不高,注液前真空烘烤多在60℃至85℃,化成少有长期超过100℃的环节。风险来自局部:激光焊热影响区、模组端板附近发热、烘箱内温度分布不均形成的过温点。这也是"主体用PET、焊点附近用PI"这种分工的由来。
失效一,电解液溶胀。碳酸酯类溶剂对多数压敏胶有溶胀作用,胶层吸液后内聚力下降,出现蠕变与翘边,表现为卷芯收尾松脱、蓝膜起皱。这类失效常温难察觉,通常在注液后数天才暴露,因此"耐电解液"必须独立测试,不能用"耐温"替代。
失效二,热收缩起翘。薄膜受热释放残余应力而回缩,回缩量与拉伸工艺、分切方向、贴合张力相关。张力越大,冷却后回缩越明显;边缘翘起0.1mm就足以在入壳时被刮翻。控制办法在工艺端:轻贴、压实、不拉伸。
失效三,低分子析出与离子污染。残留单体、低聚物、增粘树脂与含卤阻燃剂可能在高温或浸液条件下迁移,常以自放电偏高、循环跳水的方式暴露,排查成本极高。对策是选低析出胶系,并索取离子与卤素数据。
失效四,绝缘不足与刺穿。蓝膜承担壳体与结构件之间的绝缘,厚度不均、分切毛刺、贴合气泡都会形成局部电场集中。因此蓝膜的评价重点不是耐温,而是厚度公差、毛刺高度与击穿电压的一致性。
关键参数。基材厚度(常见12μm、25μm、30μm、50μm)与总厚度公差;抗张强度与伸长率;击穿电压及其测试方法;180°剥离力及耐电解液后的保持率;卤素与离子含量;宽度公差、解卷力与卷长足米。把这些写进规格,比纠缠"叫PET胶带还是聚酯胶带"有用——两者本是同一类材料。
三、应用场景:四道工序的要求并不相同
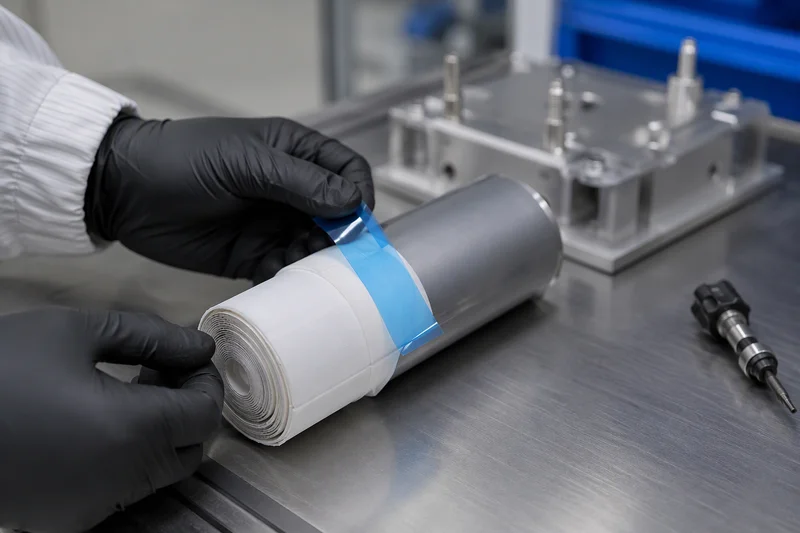
工序一,卷芯收尾固定。卷绕后外层隔膜需一条胶带固定,防运输与入壳时松卷。要求初粘建立快、服帖、耐电解液、不遮注液孔,同时对解卷力敏感:手工作业容忍度高,自动贴附机则要求解卷力平稳,否则易拉长打皱。窄幅分切的宽度公差直接决定贴附位置一致性。
工序二,极耳与转接片绝缘。极耳根部、转接片与壳体之间、采样线与汇流排连接区都需绝缘隔离。这类位置几何复杂,多用模切件:预成型的PET绝缘片按极耳轮廓裁切,装配一次到位。此处对模切精度与毛刺的要求高于耐温;焊接热影响区附近则更适合PI胶带,那是电芯内少有的接近200℃以上的局部。
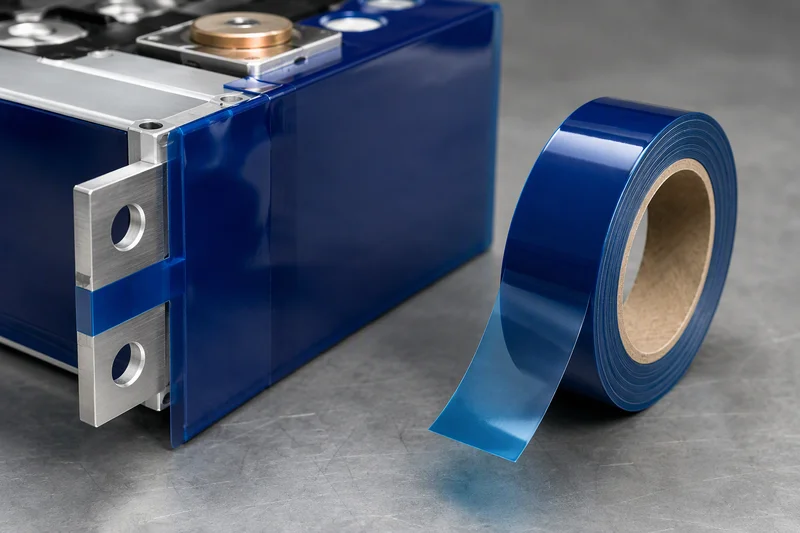
工序三,模组与PACK绝缘及标识。侧板、端板、汇流排、采样线束的固定与绝缘,是蓝色PET胶带(业内也称蓝膜、玛拉胶带)的主战场。蓝色不只是外观偏好,更是视觉防错:产线上能一眼分辨绝缘层与结构件。此工序要求阻燃、耐压、模切精度与持粘,长期振动下不位移。
工序四,注液孔密封与夹具遮蔽。注液前后需临时封孔,化成与夹具压合需保护接触面。这一环节温度不高,但洁净度要求极高:撕除后不能有残胶留在注液嘴或密封面上。临时遮蔽常被低估,却是残胶投诉的高发环节,选型应优先考虑低粘或可控剥离的胶系。
四、参数对比:四类胶带在锂电工序中的分工
| 对比项 | PET终止胶带 | 蓝色PET绝缘膜(蓝膜) | 耐高温PET胶带 | PI胶带 |
|---|---|---|---|---|
| 基材 | 聚酯薄膜 | 聚酯薄膜(蓝色) | 聚酯薄膜(耐热牌号) | 聚酰亚胺薄膜 |
| 长期耐温参考 | 约130℃至150℃ | 约130℃ | 约150℃ | 约260℃ |
| 耐电解液 | 良,需按胶系验证 | 良,需按胶系验证 | 良 | 优 |
| 击穿电压 | 中,随厚度上升 | 较高,按厚度分档 | 中高 | 高 |
| 服帖与挺度 | 服帖,宜窄幅缠绕 | 挺度高,宜片状模切 | 服帖 | 柔韧,成本高 |
| 典型工序 | 卷芯收尾固定 | 模组侧板、汇流排绝缘 | 烘烤遮蔽、夹具保护 | 焊接区、极耳根部 |
读表的关键不是比数字大小,而是理解分工:高温点很局部,交给PI;大面积绝缘靠PET的成本与工艺性;片状件靠蓝膜的挺度;临时遮蔽回到低粘易剥离。把四种材料放在一起比"谁更耐温",是选型中最常见的跑偏。
五、选型与验证:把"耐电解液"写成可测项
最容易踩的坑是把口头承诺当结论,可行的做法是拆成三个动作。其一,浸泡试验:按实际电解液在设定温度浸泡设定时长(如80℃、72小时),取出观察是否起皱、变色、卷边,复测180°剥离力计算保持率。外观与保持率要一起看——有的产品剥离力没掉,但胶层已溶胀,装配后短期就会位移。其二,耐压与厚度一致性:按工艺电压做击穿测试并统计批内分布;厚度与毛刺抽样复测,失效往往发生在最薄那一点。其三,上机验证:自动贴附机连续跑足量样本,记录断带率、偏移率、打皱率;模切件确认取件是否粘刀、排废是否顺畅。上机数据比实验室数据更能反映批次一致性。
另有三项隐性指标:分切宽度公差决定贴附精度,纸芯内径影响上料兼容性,卷长足米与否影响换卷频次。
六、供应端:涂布、分切与模切的一致性才是长期成本
辅材的隐性成本很少体现在单价,而在批次波动带来的停机与返工。基材厚度公差、胶层克重均匀性、分切张力控制共同决定贴合表现。江苏钟荣易氏新材料有限公司位于江苏东台电子机械产业园锦丰路9号厂房,具备涂布、分切与模切能力,产品通过CTI、ROHS相关检测,可供应PET胶带、聚酰亚胺胶带等系列,并按图纸定制宽度、卷长与模切形状。导入新平台时建议先取样验证。
结语
锂电池制造对PET胶带的要求,本质是把"耐温"拆成四个变量:耐电解液、尺寸稳定、绝缘一致、洁净低析出。温度只是入场券,决定良率的是胶层在溶剂、热循环与机械应力下的稳定性。选型不妨按工序分开看:卷芯收尾选服帖耐液的窄幅终止胶带,模组绝缘选可模切的蓝色PET,烘烤与夹具保护用耐高温PET,焊接热影响区交给PI胶带。