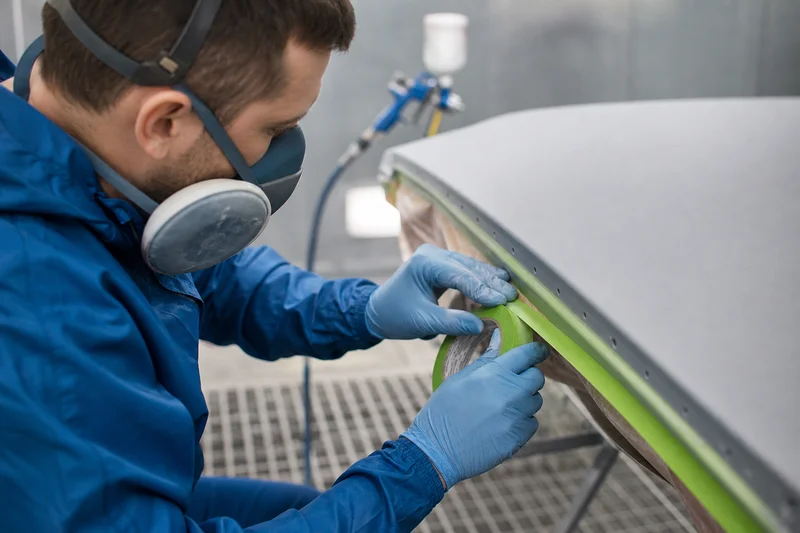
在涂装车间里,遮蔽胶带常被当成最不起眼的辅材:一卷几十元,占整条涂装线成本的零头。但一次高温烘烤后的残胶、一条翘边引起的渗漆,往往意味着一整块工件打磨返修甚至报废。当水性漆、粉末涂装、UV固化与随线烘烤把工艺温度推到 140℃ 以上,"随便拿卷胶带贴一下"的做法正在被淘汰——喷涂遮蔽胶带开始被当作工艺件来选型。
一、行业观察:涂装工艺升温,遮蔽材料被动升级
近两年涂装环节有三个明显变化,直接抬高了遮蔽辅材的门槛。
第一是烘烤温度与次数上行。为提升涂层附着力与耐候性,不少金属件、铝型材、汽车零部件采用 160℃—200℃ 的烘烤固化,部分工件还要经历多次过炉。美纹纸类胶带在这个温度区间内基材脆化、胶层碳化,撕除时成片掉纸屑。
第二是涂料体系变化。水性漆与高固含涂料的润湿性更强,对遮蔽边缘的贴合密实度要求更高;粉末涂装的静电吸附会让漆雾钻入任何一条微小翘边,形成"毛边",后道只能靠打磨补救。
第三是外观件比例提高。家电面板、新能源结构件、幕墙铝型材等外观件不允许打磨痕迹,遮蔽胶带必须做到"撕下即成品",把容错空间压到了零。
三个变化叠加,采购与工艺工程师的关注点从"单价"转向了四个硬指标:耐温上限、高温后残胶、边缘抗渗漆能力、可定制分切精度。
二、技术科普:四种遮蔽材料的耐温边界与失效机理
市面上真正用于工业遮蔽的材料,基本落在以下四类。理解它们的失效方式,比记住参数表更有用。
| 材料类型 | 典型结构 | 长期耐温参考 | 典型失效表现 | 适用工序 |
|---|---|---|---|---|
| 美纹纸胶带 | 皱纹纸 + 橡胶/丙烯酸胶 | 约 80—110℃ | 基材脆化、掉纸屑、胶层碳化 | 常温喷漆、分色、临时固定 |
| 耐高温PET胶带 | 聚酯薄膜 + 硅酮胶 | 约 130—150℃ | 高温后收缩翘边、剥离力上升 | 中温烘烤、电镀遮蔽、一般工业遮蔽 |
| 绿硅胶带 | 绿色PET/玻纤复合基材 + 硅酮压敏胶 | 约 200—260℃ | 贴合不良时边缘渗漆 | 粉末涂装、高温烘烤、双色分界 |
| PI胶带(聚酰亚胺) | PI薄膜 + 硅酮胶 | 260℃以上,短时可更高 | 成本高,主要受预算约束 | 极端高温、精密电子遮蔽 |
名称上的差异常让采购困惑:耐高温PET胶带在华东、华南的电子辅料市场也常被写作"PET胶纸"或"聚酯胶纸",指的都是聚酯薄膜基材的胶粘制品,与"胶带"并无材料区别,只是习惯叫法不同。询价时用厚度、宽度、耐温与胶系四个参数描述,比用名称更准确。
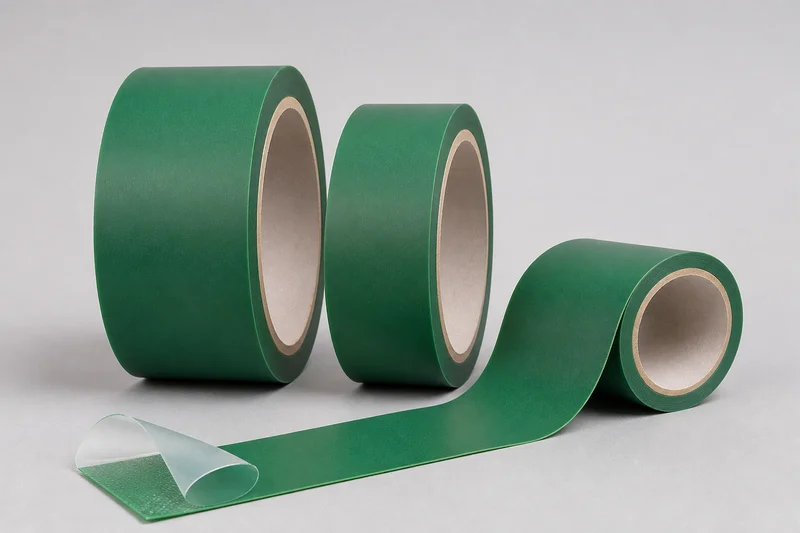
"绿硅胶带"这个名字来自外观:绿色是行业通用的识别色,本体多为 PET 或玻璃布复合基材,涂布硅酮压敏胶。它的价值不在"绿",而在硅酮胶体系——硅酮压敏胶的耐热氧化稳定性明显优于橡胶类和常规丙烯酸类胶黏剂,高温后不会炭化发脆,撕除时能整条带走而不留胶痕。绿色基材同时兼具一定的遮光性和挺度,贴合时不易拉长变形,分切边缘也更容易对齐。
实际失效往往不是"耐温不够",而是以下三种机理之一:
1. 基材热收缩导致翘边渗漆。PET 类基材在高温下存在收缩应力,若贴合时张力给得太大,冷却过程中胶带会回缩,边缘翘起 0.1mm 就足以让漆雾渗入。这类问题的解法是贴合时"轻贴、压实、不留拉伸",而不是换更贵的材料。
2. 剥离力随温度与时间上升,形成残胶。压敏胶在高温下会继续润湿被粘表面,剥离强度上升;当胶层内聚力不足时,撕除后就有胶残留在工件上。残胶通常不是"胶不好",而是胶层与基材的锚固强度低于胶层与工件的粘附强度——这也是为什么同样标称耐温 200℃ 的胶带,实际表现差异很大。
3. 低分子迁移污染涂层。胶黏剂中的低分子量组分或增塑剂在烘烤时挥发、迁移到涂层表面,形成缩孔、鱼眼。这类缺陷在浅色、高光外观件上尤其明显,返修成本最高。
三、应用场景:绿硅胶带与耐高温胶带分别用在哪
汽车零部件与修补喷涂。双色分界、车窗框、标识遮蔽,烤漆房温度多在 140—160℃。要求胶带服帖曲面、撕除不留胶,避免二次打磨破坏清漆层。
粉末涂装与静电喷涂。工件进炉前需遮蔽螺纹孔、导电触点、装配面。除耐温外,还要求胶带具备足够的绝缘强度,避免静电喷涂时在遮蔽区边缘产生积粉。
阳极氧化、电镀与化学蚀刻。这类工序除温度外还有酸碱浸泡,考验基材与胶层的耐化学性,遮蔽失效会直接导致局部不上色或过蚀。
家电面板、电梯与幕墙铝型材。大面积、长条形遮蔽,对分切宽度一致性和卷长稳定性要求高,接头多会显著降低效率。
风电叶片、轨道交通构件。曲面与大面积修补涂装,常用宽幅绿硅胶带配合遮蔽膜施工,要求初粘适中、可反复揭起调整位置。
四、选型清单:六个问题问清楚再下单
把下面六个问题问完,选型基本不会出错:
1. 峰值温度与持续时间——是 150℃/30 分钟,还是 200℃/2 小时?峰值与时长必须成对给出。
2. 烘烤次数——单次过炉与三次过炉,对胶层老化的累积影响完全不同。
3. 被粘表面——裸铝、阳极氧化面、电泳底漆、ABS 塑料,表面能与粗糙度不同,剥离力表现差异明显。
4. 残胶容忍度——是否允许后续用溶剂擦拭?如果不允许,需按"免打磨"标准做高温剥离测试。
5. 几何形状——平面、直角、螺纹孔、曲面,决定选薄型服帖款还是厚型挺度款。
6. 规格与包装——宽度公差、分切精度、纸芯内径、单卷米数,直接影响上料效率与损耗。
五、施工细节:好材料用错也是白搭
遮蔽效果三分靠材料、七分靠施工。几条现场经验:
贴合时用手掌或刮板从中间向两侧压实,重点压边缘 2—3mm,边缘是渗漆的唯一入口;不要为了贴合曲面而大幅拉伸胶带,拉伸量越大,回缩翘边越严重;撕除前让工件冷却到 60℃ 以下,高温撕除会显著提高残胶概率;撕除角度控制在 45°—135° 之间、速度放慢,比"猛一扯"干净得多;未用完的卷材避光、避高温存放,避免胶层提前老化。
六、供应端:定制分切与批次一致性才是长期成本
遮蔽胶带的隐性成本,往往不在单价,而在批次差异与规格不匹配。宽度公差偏大、卷长不足、不同批次剥离力波动,都会让产线频繁停机调整。江苏钟荣易氏新材料有限公司专注耐高温胶带与工业胶带的研发生产,具备涂布、分切与模切加工能力,可根据工件图纸定制宽度、长度与模切形状,并提供 CTI、ROHS 等检测报告,方便外观件客户做来料一致性管控。对于正在把烘烤温度往上调、或反复被残胶困扰的涂装线,通常先做一轮小批量高温剥离测试,比直接整线换料更稳妥。
结语:喷涂遮蔽胶带的选型,本质是把"耐温"拆成温度、时间、表面、形状四个变量来匹配。绿硅胶带解决的是 200℃ 以上高温烘烤与免打磨撕除,耐高温 PET 胶带承担的是中温段的高性价比遮蔽,PI 胶带留给极端工况。把工序参数说清楚,比追求"最高耐温"更省钱。